
Dil
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Avtomatlaşdırılmış montaj pozğunluqları GB818 Pan Başlı Çarpaz Daşlı Maşın Vida partiyasının dəyişmələrindən qaynaqlana bilərmi?
2026-09-11
Elektronikanın OEM alıcıları və sənaye bərkidici distribyutorları tez-tez əl ilə nümunə yoxlaması ilə maşın vintinin keyfiyyətini təsdiqləyirlər. Əl ilə seçilmiş prototip nümunələri ölçülü yoxlamalardan və əl tornavida testindən keçir. Bir neçə incə partiya səviyyəsindəki sapmalar əl ilə nümunə götürmə zamanı görünməz olaraq qalır, yalnız hissələr yüksək sürətli avtomatlaşdırılmış montaj xətlərinə daxil olduqdan sonra görünür, xətlərin planlaşdırılmamış dayanmalarına və əlavə iş xərclərinə səbəb olur.
Standart məlumat vərəqlərində nadir hallarda vurğulanan montaj xəttinə aid dörd kənarlaşma:
- İstehsal anı altında sürücü-bitin kəsilməsinə səbəb olan çarpaz profil sürüşməsi
- İplik yuvarlanan alətin aşınması böyük istehsal lotlarında uyğun olmayan ip uyğunluğu yaradır
- Torkla idarə olunan stansiyalar üçün səth örtüyünün qalınlığının səpilmə dəyişkən sürtünmə dəyərləri
- Ayrılmış xammal istilik nömrələri göndərilmiş partiyalar üçün prototip sertifikatlarını etibarsız edir
Yüksək sürətli avtomatik sürmə üçün çarpaz həndəsə uyğunluğu
Əl ilə nümunə sınağı kiçik çarpaz forma qüsurlarına dözür. Robot montaj alətləri sabit fırlanma momenti profillərini tətbiq edir; kiçik girinti ölçülü drift bit əlaqə səthi dəyişir. Hətta statik vizual yoxlamadan keçən vintlər istehsal xətlərində tez-tez boşalma, bit aşınması və rədd edilmiş birləşmələr yaradır.
- Hər bir istehsal kampaniyası zamanı çarpaz həndəsənin dövri optik profil skan edilməsi
- Müştəri tərəfindən müəyyən edilmiş sürücü bit növlərindən istifadə edərək simulyasiya edilmiş avtomatik montaj fırlanma anı dövrü testi
Wanluo Hardware, ixrac sifarişləri üçün qablaşdırmadan əvvəl robot-quraşdırma riskinə meylli lotları süzərək sadə vizual görünüşdən kənar boşluq profili yoxlamalarını həyata keçirir.
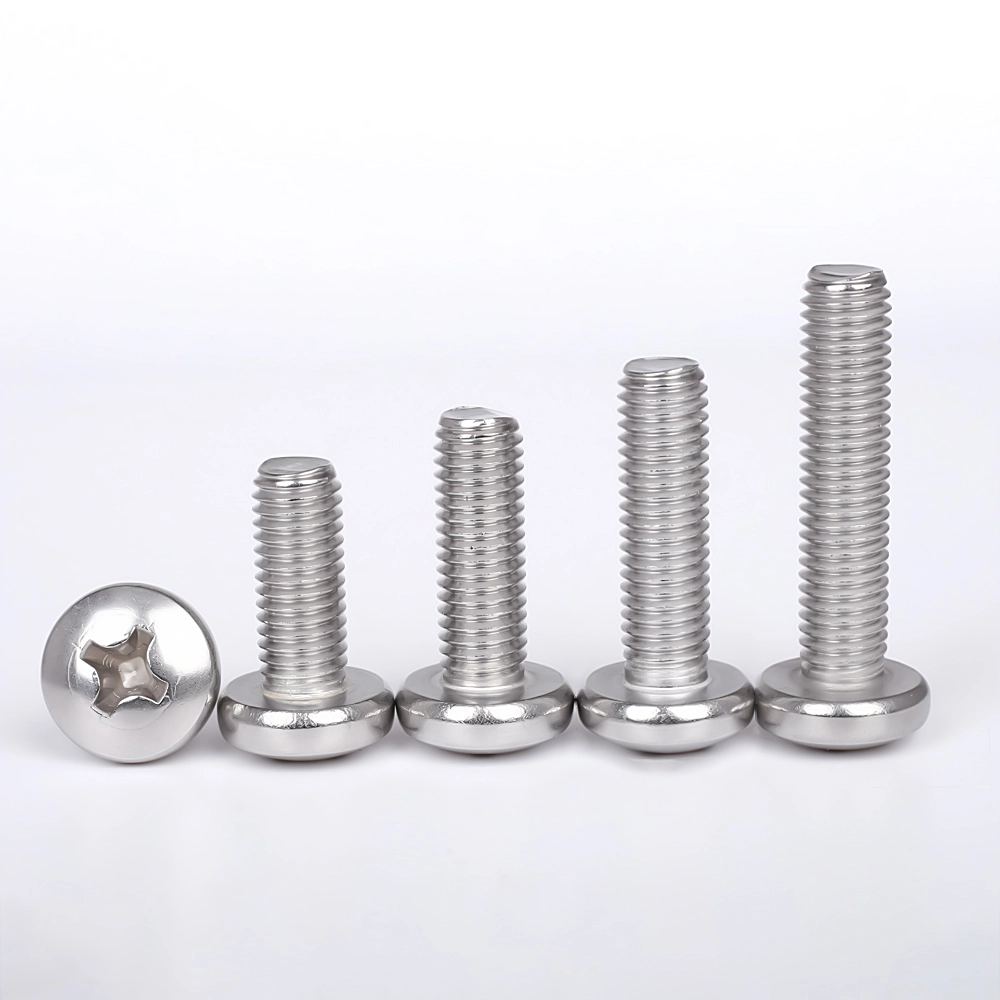
Kütləvi istehsal alətlərinin aşınması zamanı iplə uyğun sabitlik
Prototip vintlər yeni iplik yuvarlanan kalıplarla istehsal olunur. Milyonlarla hissəli dövrlərdən sonra kalıp səthləri tədricən pisləşir. Fərdi vida ölçüləri hələ də çəkmə dözümlülük zolaqları daxilində yerləşə bilər, lakin məcmu profil dəyişiklikləri dəyişən iplə bağlanma davranışını yaradır.
Bu cür incə sapma tək vintli əllə sınaqlar zamanı heç bir şey göstərmir, lakin avtomatlaşdırılmış qurğulardakı tıqqıltılı yuva dəliklərinə davamlı olaraq qidalanarkən, arabir çarpaz dişlər və ya sərt cütləşmələr gətirir.
- İplik rulonunun yenidən kondisiyalaşdırılması üçün istehsal həcminin tətik hədlərini tətbiq edin
- GO‑NO‑GO ölçmə nümunəsi hər növbə üçün qismən yivli profil yoxlanışı ilə birlikdə
Kaplama qalınlığının səpilməsi tork gərginliyi performansını dəyişdirir
Bir çox alıcı, icazə verilən qalınlıq dəyişikliyini təyin etmədən yalnız örtük növünü təyin edir. Sink və ya passivasiya təbəqəsinin qeyri-bərabərliyi səth sürtünmə əmsalını dəyişdirir. Fırlanma anı ilə kilidlənmiş montaj stansiyalarında eyni proqramlaşdırılmış fırlanma momenti çox fərqli faktiki sıxma qüvvəsi verir.
Bəzi partiyalar aşağı sıxışdırılır və xidmət zamanı vibrasiyanın boşalmasına meyllidir; digərləri, hər bir vint vizual olaraq vahid görünsə də, robotla bərkidilmə zamanı iplik zolağı riski yaradır.
- İp köklərini və başdan sapa keçid zonalarını əhatə edən çox nöqtəli örtük qalınlığının ölçülməsi
- Həqiqi istehsal montaj stansiyası parametrlərini təmsil edən fırlanma anı gərginlikli dəzgahın yoxlanılması
Nümunə sübutlarını toplu mallardan ayıran xammal materialının istilik partiyasının izlənməsi
Prototip lotlarından əldə edilən ümumi material test hesabatları sənaye OEM auditləri üçün kütləvi istehsal edilən göndərişləri təmsil edə bilməz. Bəzi bərkidici tədarükçüləri faktiki polad istilik nömrələrinə çarpaz istinad etmədən sonrakı istehsal əməliyyatları üçün köhnə nümunə toplu MTR sənədlərindən istifadə edirlər.
Komponentlərin izlənilmə qaydalarına tabe olan elektronika və cihaz layihələri üçün bu sənəd uyğunsuzluğu fiziki vintlərin mexaniki performansından asılı olmayaraq, daxil olan malların QA qəbulunu əngəlləyə bilər.
- Hazır məhsulların partiya kodlarını birbaşa polad dəyirmanının istilik partiyası nömrələrinə bağlayın
- Tövsiyə olunan tarixsiz prototip sertifikatları əvəzinə layihəyə aid ingilis dilli material hesabatları verin
Avtomatlaşdırılmış xətləri hədəfləyən bərkidici satınalmaları üçün qısa texniki bənd yoxlama siyahısı
- Satınalma sifarişi xüsusiyyətlərinə çarpaz həndəsə və simulyasiya edilmiş robot-fırlanma anı tələbləri əlavə edin
- İplik yuvarlanan kalıp baxım tetikleyicilerini və qarışıq rejimli iplik doğrulama seçmə qaydalarını müəyyənləşdirin
- İcazə verilən örtük qalınlığı diapazonunu və fırlanma momenti ilə idarə olunan montaj stansiyaları üçün fırlanma anı gərginliyini təsdiqləyin
- İstilik lotu ilə əlaqəli sənədləri tətbiq edin; müstəqil prototip-nümunə material hesabatlarının təkrar istifadəsindən imtina edin
Əlaqədar Xəbərlər
- Paslanmayan poladdan T Boltu müasir bərkitmə üçün etibarlı seçim edən nədir?
- Hex Socket Kombinasiyalı Vida Bərkitmə Performansını Necə Təkmilləşdirir?
- Hansı satınalma səhvləri Paslanmayan Polad Tel İp layihəsinin uğursuzluğuna səbəb olur?
- Mükəmməl səth nümunələri Konik Qapaq Genişləndirici Bolt sahə-layihə risklərini maskalayırmı?
- Hex Flanşlı Beton Ankraj Boltunu Ağır Tikinti üçün Etibarlı edən Nədir?
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti