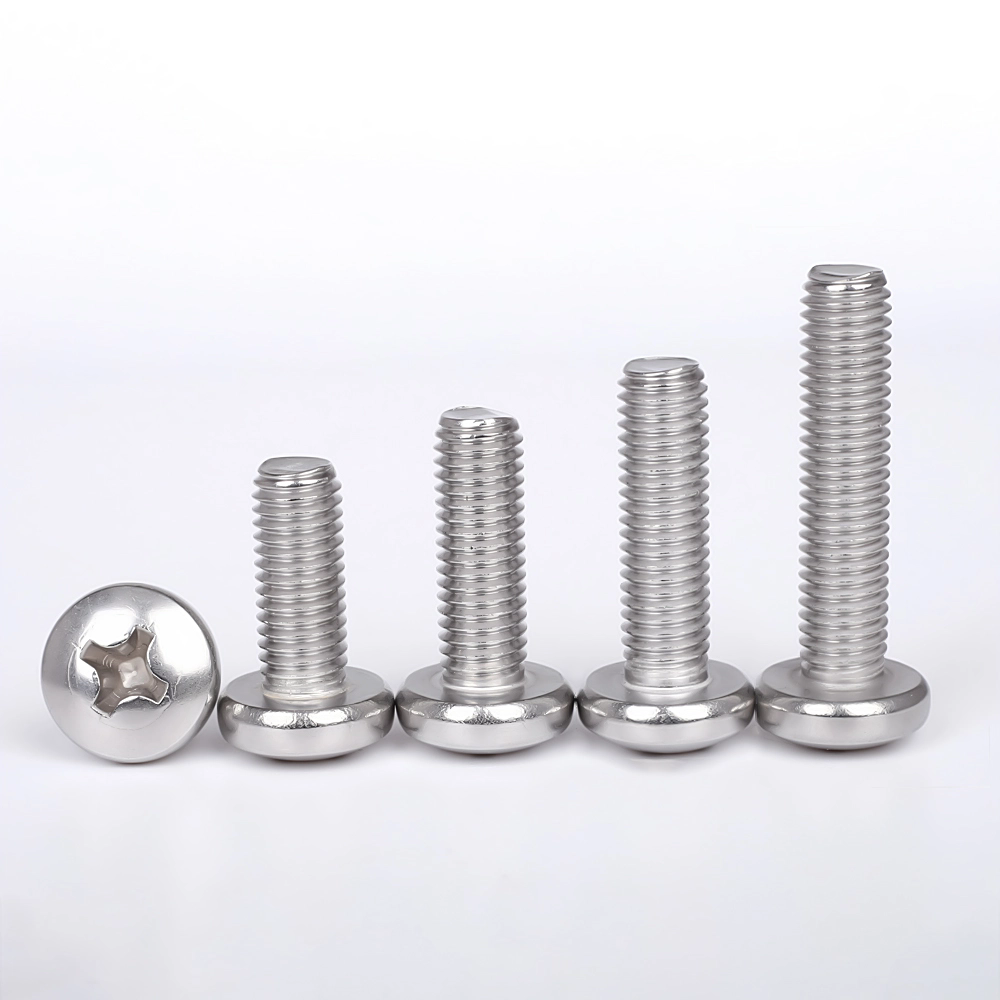
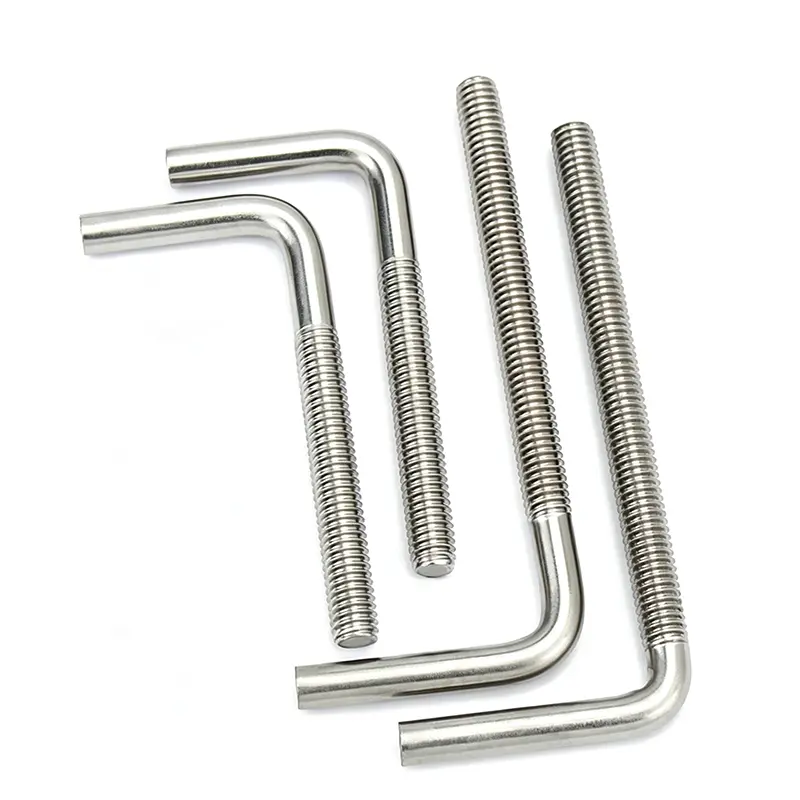
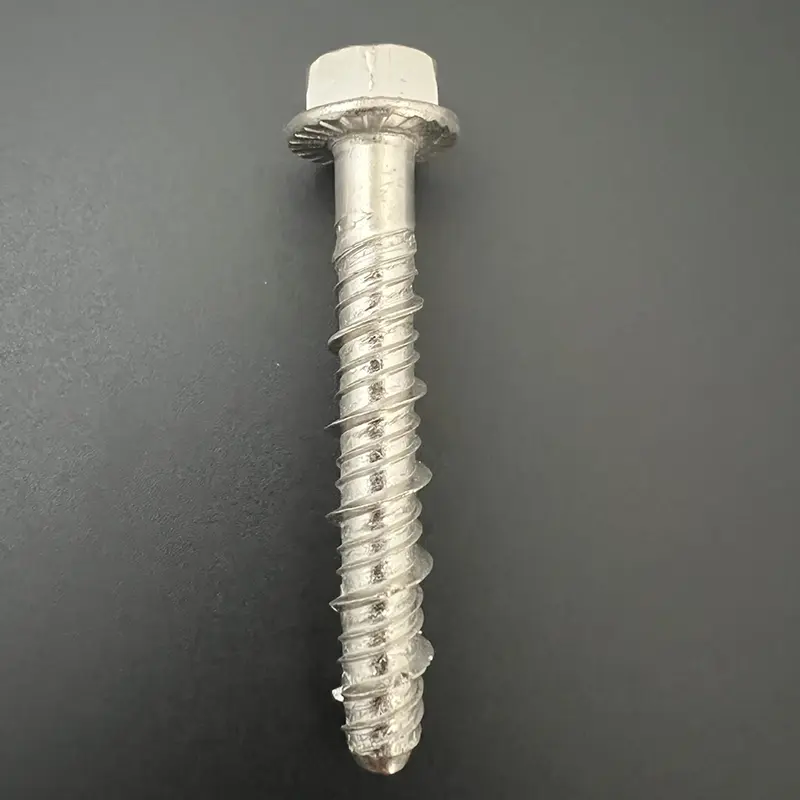
Boltlaradi karbon polad boltlar, yüksək möhkəmlikli boltlar (8.8, 10.9 və 12.9 sinifləri) və paslanmayan poladdan boltlar kimi təsnif edilir. Əsas istehsal prosesləri əsasən oxşar olsa da, yüksək möhkəmlikli boltlar əlavə istilik müalicəsi mərhələsini tələb edir, paslanmayan polad boltlar isə turşu və passivasiyaya məruz qalır.
I. Daxil olan xammalın yoxlanılması
Xammal: Tel çubuq (qıvrılmış polad); material siniflərinə Q235, 45#, 40Cr, 35CrMo və 304/316 paslanmayan polad daxildir.
Vizual yoxlama: Çatların, pasın və ya səthin təbəqələşməsini yoxlayın.
Fiziki-kimyəvi sınaq: Materialın spektral analizi, dartılma gücü və sərtlik.
Ölçü yoxlaması: Tel diametrinin boltun boş spesifikasiyalarına uyğun olduğundan əmin olun.
II. Tel çəkmə (Soyuq çəkmə)
İlkin məftil çubuğunun diametri böyükdür və standart boşluq diametrinə qədər çəkilməlidir.
Turşulama: Xlorid turşusunun batırılması, səthin miqyasını və pası təmizləmək üçün.
Neytrallaşdırma, su ilə yuyulma və fosfatlaşdırma: Səthdə yağlayıcı fosfat filminin əmələ gəlməsi.
Sabunlaşma: Soyuq başlıq kalıplarının aşınmasını azaltmaq üçün sürtkü tozunun tətbiqi.
Soyuq rəsm: telin diametrini hədəf emal ölçüsünə endirmək üçün çoxlu rəsm keçir.
Sarma: Tel rulonlara sarılır, soyuq başlığa hazırdır.
III. Soyuq başlıq (Əsas proses: bir əməliyyatda boltun başlığının və sapının boşluğunu formalaşdırmaq)
Çoxstansiyalı soyuq başlıq maşınından istifadə edir; formalaşma otaq temperaturunda (qızdırma olmadan) ekstruziya yolu ilə baş verir.
Qidalanma və kəsmə: Tel ehtiyatı tələb olunan ümumi boltun uzunluğuna qədər kəsilir.
İlk yumruq (qabaqcadan başlıq): Baş formasını yaratmaq üçün ilkin ekstruziya.
İkinci zımba (bitiş başlığı): altıbucaqlı baş, yuvarlaq baş və ya pan başını təşkil edir; eyni zamanda sapın diametrini azaldır və paxı əmələ gətirir.
Çıxış: Hamar saplı bolt blankı (yivsiz) istehsal edir.
Qüsurlara nəzarət: Başın çatlamasını, mərkəzdən kənar başlıqları, uyğun olmayan sap uzunluqlarını və buruqları yoxlayır.
IV. Mövzunun yuvarlanması (İplərin emalı)
İplərin yuvarlanması (yüksək dəqiqlikli, yüksək möhkəmlikli boltlar üçün) və yastı yivli iplərin yuvarlanması (standart boltlar üçün) ilə fərqlənir.
Boş yükləmə, yerləşdirmə və sıxma.
Standart xarici ipləri sapın üzərinə çıxarmaq üçün iki iplik yuvarlanan kalıp bir-birinə qarşı fırlanır.
İp ölçüsünün yoxlanılması (Go/No-Go): İpin uyğunluğunun dəqiqliyini təmin edir.
Üstünlükləri: Aşağı qiymət; Dezavantajları: Yüksək temperaturda hidrogenin kövrəkləşməsinə həssasdır; yüksək möhkəmliyə malik 10,9/12,9 boltlar üçün elektrogalvanizasiya qadağandır.
2. İsti daldırma Galvanizləmə (Elektrik sənayesi və ağır yüklü açıq boltlar)
Pickling & fluxing → Yüksək temperaturda sink daldırma; qalın örtük, əla korroziya müqaviməti; iplər prosesdən sonrakı təmizləmə tələb edir.
3. Dacromet / Geomet (Yüksək möhkəm boltlar üçün)
hidrogen kövrəkliyi yoxdur; sinklənmə ilə müqayisədə üstün pas müqaviməti; duz spreyinə davamlı; yeni enerji və avtomobil yüksək güclü komponentləri üçün əsas seçimdir.
4. Qaralma / Göyləşdirmə (Ucuz qiymətli daxili boltlar)
qələvi oksidləşmə; yalnız qısamüddətli pasdan qorunma; örtük təbəqəsi yoxdur.
Ölçü yoxlaması: Ümumi uzunluq, altıbucaqlı eni, qalınlıq, ipin xarici diametri.
Mexaniki ləkə yoxlamaları: Dartma gücü, məhsuldarlıq, sərtlik, fırlanma momenti sınağı.
Optik çeşidləmə maşını: Qüsurlu hissələri aradan qaldırmaq üçün avtomatik çeşidləmə.
VIII. Hidrogen Relief Pişirmə (Sinklənmiş yüksək möhkəmlikli boltlar üçün məcburidir)
Hidrogen kövrəkliyini aradan qaldırmaq və stresdən qaynaqlanan qırılmaların qarşısını almaq üçün örtükdən sonra 24 saat ərzində 2-4 saat ərzində 200–230°C-də bişirilir.
IX. Qablaşdırma və Anbar
Spesifikasiya və dərəcə ilə qablaşdırılır; etiketli (spesifikasiya, güc, material, partiya nömrəsi). nəmə davamlı qablaşdırma; anbar və daşınma.
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti